روبهروی معمولاً اولین عملیاتی است که یک ماشینکار جدید یاد میگیرد، و اغلب این عملیاتی است که بدون سر و صدا تصمیم میگیرد که آیا یک قطعه خوب است یا ضایعات. اگر نگاه کرده باشید که ابزاری مستقیماً در انتهای قطعه کار در حال چرخش حرکت می کند و یک سطح صاف و یکنواخت را پشت سر گذاشته است، قبلاً رو به روی یک ماشین تراش را در حال کار دیده اید. چیزی که ساده به نظر می رسد بیش از آنچه بیشتر مردم انتظار دارند نیاز به تفکر دارد: ارتفاع ابزار، جهت تغذیه، سرعت برش و کارکرد همه در صفحه تمام شده ظاهر می شوند.
این راهنما جنبه عملی روکش روی ماشینهای تراش دستی و CNC، از راهاندازی کار تا عیبیابی را پوشش میدهد، و با جزئیاتی که برای زمانی که یک صفحه صاف مجبور به تحمل یک تلورانس در تولید باشد، به پایان میرسد.
آنچه که مواجهه با ماشین تراش واقعاً انجام می دهد
روکش طول قطعه کار را کاهش می دهد و سطح صافی عمود بر محور چرخش ایجاد می کند. قطعه کار می چرخد در حالی که یک ابزار تک نقطه ای در سرتاسر صفحه انتهایی تغذیه می کند، معمولاً از قطر بیرونی به سمت مرکز، یا برعکس. این تغذیه عمودی تفاوت اصلی با چرخش است، جایی که ابزار به موازات محور حرکت می کند و به جای آن قطر را کاهش می دهد.
در یک کارگاه، روبهروی چندین کار را همزمان انجام میدهد:
- یک صفحه مبدأ تمیز و مربعی ایجاد می کند که می توان عملیات های بعدی را از آن اندازه گیری کرد.
- انتهای اره شده یا ناصاف میله را مربع می کند تا قطعه دارای طول مشخصی باشد.
- لبه ناهموار باقی مانده توسط اره نواری یا ابزار جداکننده را از بین می برد.
- انتهای آن را برای سوراخکاری مرکزی، پخ زدن یا رزوه کاری آماده می کند.
از آنجایی که خیلی به آن بستگی دارد، چهره ای که مربعی، مخروطی یا بشقاب است، خطا را به هر مرحله بعدی وارد می کند.
راهاندازی برای یک برش با چهره تمیز
بیشتر مشکلاتی که با آن روبرو می شوند، مشکلات تنظیمی پنهان هستند. قبل از دست زدن به اهرم تغذیه، به چند نکته اساسی توجه کنید.
کار و برآمدگی
قطعه کار را تا جایی که عملیات اجازه می دهد به فک های چاک نزدیک کنید و طول بدون تکیه گاه را کوتاه نگه دارید. روی دیسکها یا حلقههای نازک، یک گذر سبک با تغذیه ملایم، برش سنگینی را میکوبد که قسمت را از ابزار دور میکند. اگر صورت تنها ویژگی در حال ماشینکاری باشد، یک فک نرم یا یک فیکسچر ساده اغلب بیشتر از هر تغییری در پارامترهای برش برای دقت انجام می شود.
ارتفاع ابزار در مرکز
نوک ابزار را دقیقاً روی خط مرکزی دوک قرار دهید. یک ابزار در بالای مرکز یک نوک کوچک در وسط صورت به جا می گذارد. در زیر مرکز قرار می گیرد، مالش می دهد، کار را فشار می دهد و سطحی ناهموار و سخت شده ایجاد می کند. یک گیج مرکزی، یک قاعده فولادی که بین ابزار و کار گیر کرده است، یا یک نشانگر شماره گیری روی کشویی متقاطع شما را نزدیک می کند، و یک برش آزمایشی سبک آن را تایید می کند.
انتخاب ابزار و هندسه
ابزارهای سمت راست و چپ در جهت مخالف تغذیه میشوند، بنابراین ابزار را با جهتی که میخواهید حرکت کنید مطابقت دهید و مطمئن شوید که لبه برش، نه پهلو، کار را درگیر میکند. برآمدگی ابزار را به حداقلی برسانید که کار را پاک کند. هندسه چنگک مثبت برای ماشینهای سبکتر مناسب است، شعاع دماغه کوچک ظاهری ظریفتر اما نوک ضعیفتر میدهد، و شعاع بزرگتر نیروهای برشی را به اندازهای افزایش میدهد که در قسمتهای باریک صحبت کند.
رو به داخل یا رو به بیرون
جهت تغذیه تصمیمی است که ارزش آن را عمدی دارد تا از روی عادت.
- رو به بیرون (قطر مرکز به بیرون): برش از وسط شروع می شود و به سمت بیرون حرکت می کند. این ابزار به طور تمیز در لبه بیرونی از کار خارج می شود، که اغلب باعث بهبود سطح در قسمت بسته شدن صورت می شود و سوراخ را به قطر بیرونی فشار می دهد، جایی که یک سوهان یا پخ آن را به راحتی جدا می کند.
- رو به داخل (قطر بیرونی به سمت مرکز): ابزار از لبه بیرونی وارد شده و در مرکز به پایان می رسد. این اغلب زمانی ترجیح داده می شود که یک سوراخ در نزدیکی سوراخ برای مدیریت راحت تر باشد، یا زمانی که عملیات حفاری مرکزی بعدی به هر حال آن ماده را حذف می کند.
بسیاری از ماشینکاران به سمت مرکز حرکت میکنند و پاس پایانی را به بیرون میبرند. هر جهتی را که انتخاب می کنید، آن را در یک دسته ثابت نگه دارید تا چهره ها قابل تعویض باشند.
سرعت، تغذیه و عمق برش
یکی از ویژگیهای روبهرو شدن این است که سرعت سطح با حرکت ابزار تغییر میکند. در قطر بیرونی کار سریعترین حرکت را دارد. در نزدیکی مرکز به سختی حرکت می کند. در یک ماشین تراش دستی که با RPM ثابت کار می کند، به این معنی است که لبه اغلب خیلی سریع و وسط خیلی کند بریده می شود. کاهش اندکی سرعت اسپیندل و سهولت تغذیه در مسیر پایانی معمولاً چهره یکدست تری می دهد.
نقاط شروع تقریبی برای عبور از فولاد نرم با ابزار کاربید. برای استحکام دستگاه، درج درجه و مواد قطعه کار را تنظیم کنید. | پاس | عمق برش | خوراک | سرعت سطح | هدف |
| خشن کردن | 1.0 تا 2.5 میلی متر | 0.15 تا 0.30 میلی متر بر دور | 120 تا 180 متر در دقیقه | استاک و انتهای اره شده را بردارید |
| نیمه تمام | 0.3 تا 0.8 میلی متر | 0.10 تا 0.20 میلی متر بر دور | 150 تا 200 متر در دقیقه | صافی و طول صحیح |
| در حال اتمام | 0.05 تا 0.20 میلی متر | 0.05 تا 0.12 میلی متر بر دور | 180 تا 250 متر در دقیقه | پایان نهایی و صورت مبنا |
رو به روی تراش CNC
در ماشین تراش CNC هندسه برش یکسان است. فقط کنترل آن تغییر می کند. چند نکته قابل یادآوری است.
- پاسهای روبهرو بهعنوان یک حرکت مستقیم در امتداد محور X در یک Z ثابت یا بهعنوان یک چرخه روبهرو مانند G72 در بسیاری از کنترلهای سبک Fanuc برنامهریزی میشوند.
- سرعت سطح ثابت (G96) با نزدیک شدن ابزار به مرکز، سرعت برش ثابتی را حفظ می کند. آن را با یک گیره حداکثر سرعت اسپیندل جفت کنید، در غیر این صورت با کوچک شدن قطر دوک به سرعت حرکت می کند.
- تغذیه در هر دور بار تراشه را بدون توجه به قطر ثابت نگه می دارد.
- یک پاس تکمیل نور جداگانه، اغلب 0.1 تا 0.2 میلی متر، یک سطح قابل پیش بینی و صافی صورت را می دهد.
تکرارپذیری مزیت واقعی آن است و هنوز هم به جابجایی صحیح ابزار و قسمت اول تایید شده بستگی دارد. اجرای شفت های پلکانی مثال خوبی از جایی است که این کار نتیجه می دهد.
 شفت پلکانی محرک فولاد ضد زنگ سفارشی شافت پلکانی از جنس استنلس استیل سفارشی برای اتصال موتور، یاتاقان یا لوازم جانبی که برای تولید شفت پلکانی قابل تکرار و دقت اجزای محرک ارزش بررسی دارد. مشاهده محصول →
چرا چهره اغلب بیشتر از قطر اهمیت دارد؟
در قسمتهایی که روی هم چیده میشوند، صندلی یا میچرخند، صفحه انتهایی مرجع هر چیز دیگری است که از آن اندازهگیری میشود. شفتهای اپتیکال تصویر خوبی هستند: صورت باید صاف و مربع باشد تا مجموعه درست باشد و هیچ گونه ریزش در شانه وارد نشود. همین منطق در مورد بدنه سوپاپ ها، جعبه دنده ها و اجزای محرک اعمال می شود، جایی که چند میکرومتر خطای صورت در پایین دست به صدا، لرزش یا سایش زودرس تبدیل می شود. که بخش بزرگی از چگونه دقت ابعادی تحت کنترل نگه داشته می شود در تولید حجمی
 شفت نوری فولادی ضد زنگ سفارشی با اسلات شفت نوری از جنس استنلس استیل با شکاف برای اجزای مفصل متحرک، ساخته شده با مشخصات سفارشی. ارزش بررسی این را دارد که قسمت انتهایی مربع اهمیت دارد. مشاهده محصول →
جفت شدن چهره ها روی بوش ها و محفظه ها
بوش ها روی دیگر سکه را نشان می دهند. یک بوش فلنج دار یا ساده برنزی در یک محفظه فشرده می شود و یک شفت چرخان را حمل می کند، بنابراین هر دو وجه انتهایی باید به شکل مربع نسبت به سوراخ و عاری از سوراخ های برجسته باشند. یک سوراخ باقی مانده در انتهای رو به رو می تواند نشیمن بوش را به طور کامل متوقف کند، که فاصله را از بین می برد و بعداً به عنوان گرما و سایش ظاهر می شود. یک پاس رو به رو تمیز و به دنبال آن یک پخ سبک تقریباً هیچ هزینه ای ندارد و به طور کامل از آن جلوگیری می کند.
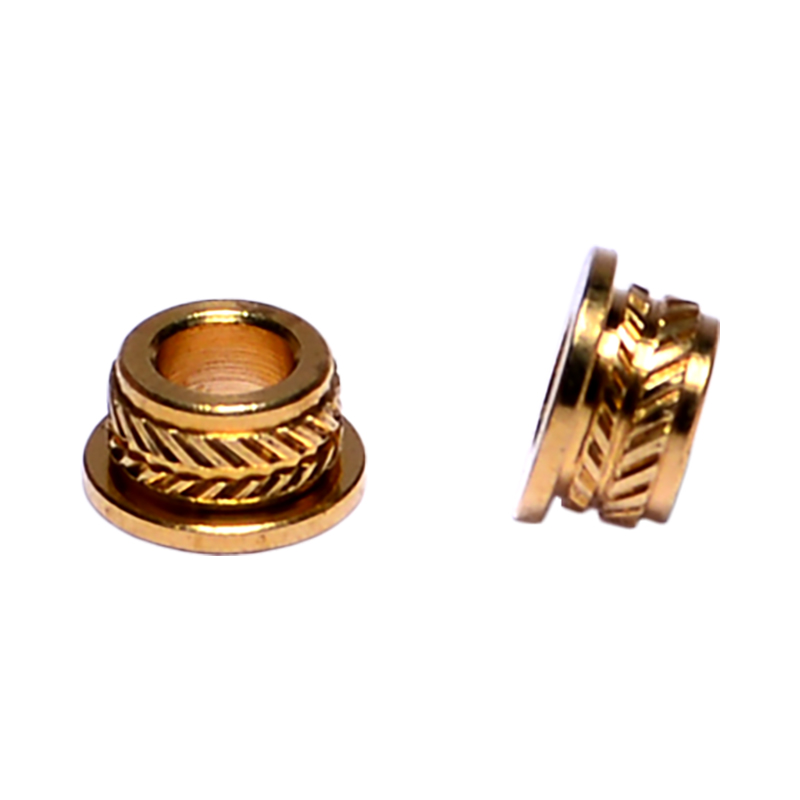 بوش های برنزی سفارشی برای تولید B2B یک گزینه بوش برنزی که برای نیازهای تجاری به کسب و کار سفارشی شده است. در هنگام نشستن دقت، صورت های بدون سوراخ و روکش تمیز در مجموعه های محفظه و محور مهم هستند. مشاهده محصول →
روبرو شدن با صبر بیشتر از قدرت پاداش دارد. ابزار را در مرکز قرار دهید، نصب را سفت نگه دارید، و اجازه دهید یک پاس پایانی سبک کار را انجام دهد، و چهره صاف، قابل تکرار و آماده برای هر عملیات بعدی خواهد بود.
محصولات سخت افزاری دقیق Kunshan Hong Yong Sheng ماشینها و قطعات دقیقاً از این نوع، از هستههای شفت و بوشها گرفته تا اتصال دهندهها و اجزای قالبگیری تزریقی. اگر نقشهای دارید که در آن انتهای روبرو باید تحمل داشته باشد، مهندسان ما خوشحالند که در مورد نحوه تولید آن صحبت کنند.