روکشی معمولاً اولین برشی است که یک ماشینکار جدید یاد میگیرد و آخرین برشی است که یک دست با تجربه دیگر به آن فکر نمیکند، دقیقاً به همین دلیل است که هنوز هم باعث دردسر میشود. یک قطعه کار را چک کنید، از انتهای آن عبور کنید، و یک صفحه صاف و مربعی برای کار خواهید داشت. این کار را با بی دقتی انجام دهید و هر عملیاتی که در ادامه می آید خطا را به ارث می برد. آنچه در ادامه میآید نحوه برخورد ما با مواجهه با ماشین تراش در مغازه خودمان است: عادتهای راهاندازی، اعدادی که از آنها شروع میکنیم، و ایرادهایی که در نهایت اغلب آنها را اصلاح میکنیم.
آنچه که مواجهه با ماشین تراش واقعاً انجام می دهد
روکش مواد را از انتهای قطعه کار جدا می کند تا سطحی عمود بر محور چرخش ایجاد شود. ابزار به جای اینکه در طول قطعه به صورت شعاعی حرکت می کند، در سراسر صورت حرکت می کند. نتیجه یک چهره مرجع است: چیزی برای نشستن، اندازه گیری، یا نگه داشتن آن در عملیات دوم.
بیشتر اوقات قطعه کار استوانه ای است و در یک چاک سه فک نگهداری می شود. هنگامی که قطعه نامنظم، دیواره نازک است یا باید به درستی شماره گیری شود، یک چاک چهار فک یا یک صفحه جلویی بیرون می آید. شفتهای طولانیتر اغلب بین مراکز با یک سگ محرک که چرخش را حمل میکند، اجرا میشود.
دو چیز یک چهره خوب را تعریف می کند. در هر چیزی که نقشه اجازه می دهد صاف است و نسبت به محور مربع است. پایان، شرایط سوراخ کردن و زمان چرخه همگی از این دو پیروی می کنند. چهرهای که روشن به نظر میرسد اما چند صدم میلیمتر تمام میشود، همچنان یاتاقان را از خط خارج میکند، بنابراین به جای چشم، با یک نشانگر بررسی میکنیم.
روبرو شدن با چرخش: خوراک متفاوت، نتیجه متفاوت
این دو عملیات اغلب با هم اشتباه می شوند زیرا از یک ماشین و اغلب از یک ابزار استفاده می کنند. تفاوت در جهتی است که ابزار نسبت به کار طی می کند.
نحوه تشخیص برش رو به رو از برش چرخشی در دستگاه | جنبه | رو به رو | چرخاندن |
| خوراک ابزار | شعاعی، در سراسر وجه انتهایی | محوری، در طول |
| نتیجه | صورت صاف مربع به محور | کاهش قطر، سطح استوانه ای |
| عمق اندازه گیری شد | خارج از انتها، در امتداد محور | خارج از قطر، شعاعی |
| سرعت سطح | با عبور ابزار از روی صورت تغییر می کند | در یک قطر معین ثابت است |
| استفاده معمولی | مربع کردن انتهای، تمیز کردن برش اره، تشکیل یک شانه | قطر خارجی را به اندازه درآورید |
تنظیم قبل از اولین برش
تقریباً هر مشکلی که از ما در مورد آن سؤال می شود قبل از تماس ابزار با فلز شروع می شود. پنج دقیقه آماده سازی باعث صرفه جویی در قسمت ضایع شده می شود.
- اورهانگ را کوتاه نگه دارید. تا جایی که عملیات اجازه می دهد، قطعه کار را بگیرید. هر میلیمتر اضافی که از فکها آویزان میشود، ارتعاشی میافزاید که پس از آن نمیتوانید قطع کنید.
- ابزار را روی ارتفاع مرکز تنظیم کنید. ابزاری که در بالای مرکز قرار دارد به سرعت مالش مییابد و کدر میشود، یکی از ابزارهای زیر وسط صورت، هستهای در وسط صورت به جا میگذارد. با یک قانون یا یک مربع کوچک، مرکز دم را بررسی کنید.
- ابزار را با جهت برش مطابقت دهید. یک ابزار چرخش دست راست استاندارد برشهای معمولی را در سمت نزدیک نگه میدارد، بنابراین از قطر بیرونی به سمت داخل تغذیه میکنید و دوک به سمت شما میچرخد.
- کالسکه را قفل کنید و ترکیب را طوری تنظیم کنید که اسلاید متقاطع ابزار را به صورت مربعی روی صورت حرکت دهد. هر زاویه ای که در ترکیب باقی می ماند یک صورت صاف را به مخروط تبدیل می کند.
- گیره را پاک کنید و مطمئن شوید که ابزار جا دارد تا به مرکز کار برسد بدون اینکه نگهدارنده چاک را رسوب کند.
دنباله رو به رو که کار می کند
ترتیب زیر همان چیزی است که ما در طبقه مغازه آموزش می دهیم. برای ماشین های تراش دستی مناسب است و مستقیماً به یک برنامه CNC ترجمه می شود.
- انتهای آن را به آرامی با دوک در حال اجرا با سرعت متوسط بچرخانید و مراقب باشید که ابزار برای اولین بار با آن تماس پیدا می کند. یک برش جزئی به شما می گوید که قطعه کار به صورت مربع در فک ها قرار ندارد یا به صورت زاویه دار اره نشده است.
- پاس زبر را از لبه بیرونی به سمت مرکز بگیرید و حدود 0.2 میلی متر تا 0.5 میلی متر از استاک را برای تکمیل باقی بگذارید.
- عقب بکشید، دوک را متوقف کنید و قبل از ادامه دادن، طول کلی را در برابر نقشه بررسی کنید. برداشتن 0.3 میلی متر دیگر بسیار ساده تر از بازگرداندن آن است.
- برش نهایی را با یک لبه تیز، تغذیه سبک تر و همان جهت حرکت بگیرید، به طوری که پایان در کل صورت یکدست باشد.
- در ماشینهای دستی از نقطه مرده بایستید، یا ابزار را طوری برنامهریزی کنید که خط مرکزی را روی یک CNC پاک کند، سپس با یک فایل خوب یا یک ابزار خلاصکننده لبه را بشکنید در حالی که کار به آرامی میچرخد.
نکته ای که ارزش تکرار دارد: با نزدیک شدن ابزار به محور، سرعت سطح به صفر می رسد. برش در آنجا بیشتر به مالش نزدیک است تا برش، به همین دلیل است که پوشش اغلب در چند میلی متر آخر صورت خراب می شود. سرعت اسپیندل کمی بالاتر، تغذیه سبک تر در نزدیکی مرکز، یا کنترل سرعت سطح ثابت در یک CNC همه کمک می کند.
سرعت، تغذیه و عمق برش
اعداد به مواد، استحکام و ابزار بستگی دارد، اما اینها محدوده هایی هستند که ما از یک ماشین تراش نسبتاً محکم با درج های کاربید شروع می کنیم.
مقادیر شروع برای تراش سبک؛ با مواد، استحکام و پرداخت مورد نیاز تنظیم شود. | پارامتر | خشن کردن | در حال اتمام |
| عمق برش | 0.5 میلی متر تا 2 میلی متر | 0.1 میلی متر تا 0.4 میلی متر |
| تغذیه در هر انقلاب | 0.1 میلی متر تا 0.25 میلی متر | 0.05 میلی متر تا 0.1 میلی متر |
| سرعت اسپیندل | مجموعه از بزرگترین قطر | می توان برای داشتن صورت تمیزتر بلند کرد |
| خنک کننده | سیل در جایی که در دسترس است | استفاده از سیل یا برس سبک |
سرعت دوک را از روی بزرگترین قطری که می برید تنظیم کنید، نه اندازه تمام شده. به عنوان مثال، یک صفحه 40 میلی متری و یک صفحه 10 میلی متری برای حفظ سرعت سطح یکسان به دور در دقیقه بسیار متفاوت نیاز دارند و لبه بیرونی جایی است که بیشتر برش ها اتفاق می افتد.
وقتی یک چهره اشتباه می شود
اکثر خطاهای مواجهه در چند ثانیه اول خود را از بین می برند. خواندن سطح هنگام برش باعث صرفه جویی در حدس و گمان می شود.
- نشانه های پچ پچ: اضافه کردن بیش از حد، یک پایه ابزار شل، یک قطعه کار بدون پشتیبانی یا یک خوراک بیش از حد سنگین. اول اضافه کردن را کاهش دهید، سپس تغذیه کنید.
- صورت ظروف یا محدب: ابزار در ارتفاع مرکز نیست، یا اسلاید متقاطع به سمت محور حرکت نمی کند.
- سطح پاره شده و لکه دار: یک لبه کسل کننده، یا سرعت سطح نزدیک به مرکز که برای تمیز کردن برش خیلی کم است.
- سوراخ سنگین در لبه بیرونی: یک درج فرسوده و نرخ تغذیه که به جای برش دادن فلز، فشار می آورد.
- پیپ چپ در وسط: ابزار در فاصله کوتاهی از محور متوقف شده است، یا هندسه دماغه ابزار برای رو به مرکز مناسب نیست.
جایی که کیفیت چهره در قطعات واقعی نشان داده می شود
یک چهره به ندرت یک هدف است. روی یک محور پلکانی، شانهای که یک یاتاقان را حمل میکند، باید به صورت مربعی روی ژورنال قرار گیرد، یا از قبل بارگیری شود و خروجی از پنجره خارج شود. روی یک بوش برنزی، انتهای رو به رو، طول نصب شده را تنظیم کرده و تصمیم میگیرید که قطعه چگونه در محفظه خود قرار گیرد. روکش های چرخ دنده هر دو صورت را ماشین کاری می کنند، بنابراین قبل از برش دندان ها، ضخامت و موازی بودن در داخل تلرانس قرار می گیرد. وقتی این جزئیات تغییر می کند، کل مجموعه بعداً در مورد آن به شما می گوید.
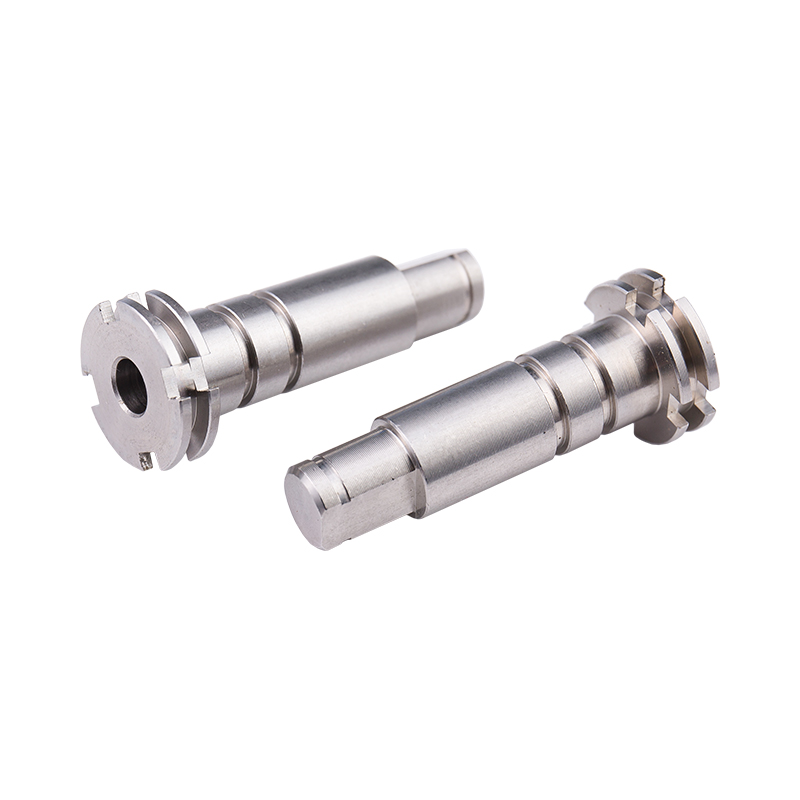 شفت پلکانی محرک فولاد ضد زنگ سفارشی شفت فولادی ضد زنگ سفارشی برای اتصالات موتور و یاتاقان، با مشخصات و عملیات سطحی که مطابق با کاربرد تنظیم شده است. رو به روی شانه از دقت مونتاژ پشتیبانی می کند. مشاهده محصول →
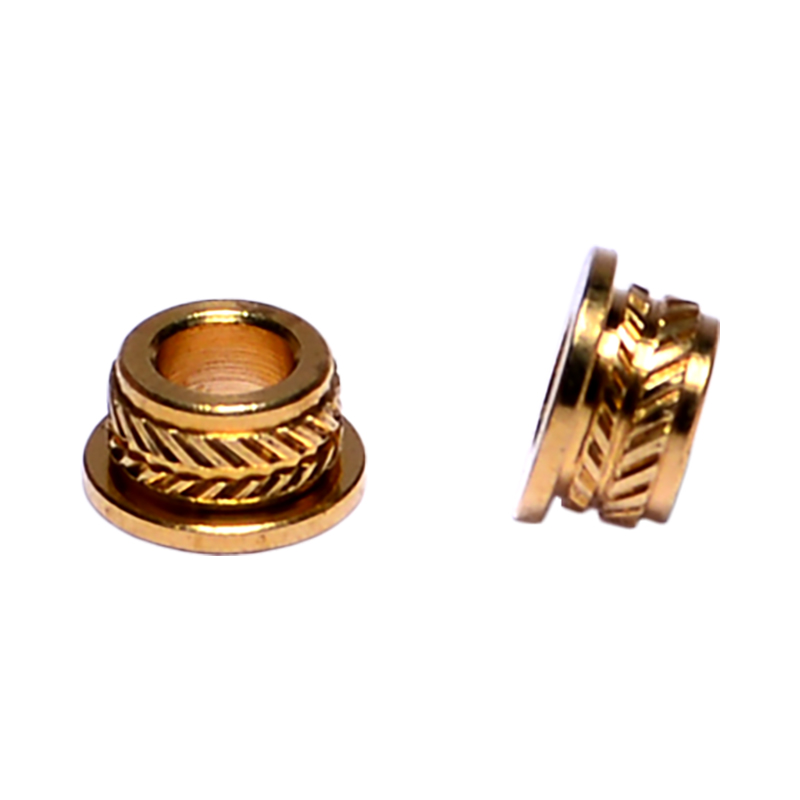 بوش های برنزی سفارشی برای تولید B2B بوش های برنزی سفارشی از سازنده ای که تراشکاری CNC و خروجی با حجم بالا را ارائه می دهد. انتهای رو به رو به تنظیم طول نصب شده و نشیمنگاه در بدنه کمک می کند. مشاهده محصول →
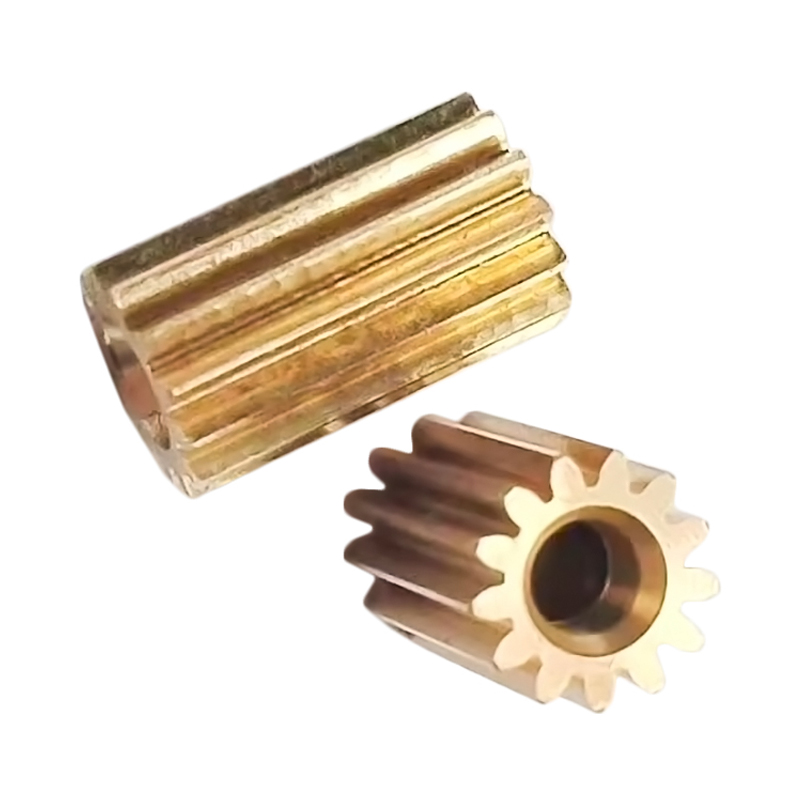 چرخ دنده برنجی سفارشی برای انتقال نیرو چرخ دنده خار برنجی برای انتقال قدرت موتوری، پردازش شده بر اساس مشخصات درخواستی و عملیات سطحی، با روکشی حیاتی تا ضخامت و موازی. مشاهده محصول →
به همین دلیل است که ما با مواجهه بهعنوان یک مرحله اندازهشناسی بهجای یک مرحله خشن برخورد میکنیم. قسمت هایی که سلول های چرخشی ما را ترک می کنند، از شفت کاری پلکانی به بست های کوچک، به جای اندازه گیری ساده برای قطر، از نظر مربع و طول بررسی می شوند. تیم ما رویکرد گسترده تری را در این زمینه نوشته است چگونه دقت ابعادی در طول یک دوره تولید حفظ می شود ، و عملیات روبه رو اولین جایی است که نظم و انضباط شروع می شود.
عادت هایی که صورت را صاف نگه می دارند
عمر ابزار و صبر بیش از هر تنظیمی اهمیت دارد. یک درج یدکی یا یک ابزار تازه تراش خورده را در دسترس قرار دهید تا لبههای کدر هرگز دلیلی برای پوشش بد صورت نباشد. به جای برش سنگین که قطعه کار را منحرف می کند، پاس اضافی را در عمق کمتری بگیرید. هرگز کلید چاک را در چاک رها نکنید، دسته فایل را در دست خود و دور از چاک در حال چرخش قرار دهید، و به جای انگشتان دستکش دار، رشته های نخی بلند را با قلاب یا برس پاک کنید. عادات کوچکی مانند اینها چیزی است که یک طبقه مغازه را آرام می کند و اپراتورهای آرام چهره های بهتری را از بین می برند.
مواجهه با ماشین تراش ایده ساده ای است که با تصمیمات کوچک زیادی انجام می شود: چقدر از فک ها آویزان است، ابزار نسبت به مرکز در کجا قرار می گیرد، از کدام سمت حرکت می کند، و چه مقدار ذخیره برای آخرین پاس می گذارید. آنها را درست انجام دهید و عملیات چند دقیقه طول میکشد و تحمل را بدون سر و صدا حفظ میکند. آنها را اشتباه بگیرید و خطا تا مونتاژ قطعه را دنبال می کند. اگر یک چهره روی یکی از اجزای شما مدام از مشخصات خارج می شود، طرح و عکسی از پایان سطح را برای ما ارسال کنید، و ما به شما خواهیم گفت که در تنظیمات چه چیزی را تغییر خواهیم داد.